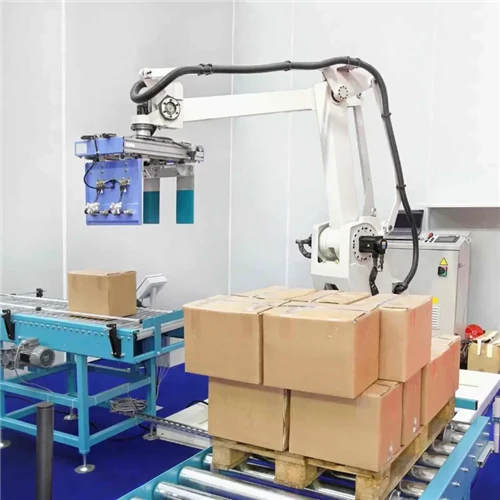
Programlarken birbirine bağlı ve sütun yığınlama modelleri arasında seçim yapmaendüstriyel paletleme robotukutu bütünlüğünü, geçiş güvenliğini ve günlük hat akışını doğrudan etkiler. Sütun istifleme, tüm dikey köşeleri hizalayarak oluklu bir kutunun doğal basınç dayanımının %100'ünü korur, ancak taşıma sırasında sabit kalması için anında streç sarma veya çemberleme gerektirir. Kilitli istifleme, fazladan sarmaya gerek kalmadan anında yapısal bütünlük sağlamak için yüzey sürtünmesini kullanarak kutuları birbirine kilitler, ancak üst-yük mukavemetini %20 ila %40 oranında azaltır. Her iki yöntemin dengelenmesi, fabrikanızın nakliye mesafesine, sarma kurulumuna, kol sonu-ekipmanına ve otomatik paletleme robot kolu yapılandırmasına bağlıdır.
1. Oluklu Kutu Mekaniği: Bir Kutuyu Ayakta Tutan Nedir?
Bir dağıtımı yaparken endüstriyel paletleme robotuKağıt kutuların en yüksek yükleri nasıl taşıdığını anlamak, malların nakliye sırasında kırılmasını önlemek için çok önemlidir. Oluklu ambalaj kapları, birincil dikey yük direncini, dış astar levhalar arasında konumlandırılan iç oluklu ortamlardan ve en önemlisi dört dikey köşesinden alır.
Ambalajın "Köşe Kuralı"
Standart bir oluklu kutunun dört dikey köşesiToplam üst-yük ağırlığının %60 ila %70'i.
- Doğrudan Hizalama:Kutular köşelere-köşelere-mükemmel şekilde istiflendiğinde, kartonun malzeme gücünün %100'ünü kullanırsınız.
- Panel Yükleme:Bir üst kutu köşesi, bir alt kutunun üst panelinin ortasına dayandığında, alt kutu paneli esneyerek yan duvarların dışarı doğru şişmesine ve yapısal yük kapasitesini hızla kaybetmesine neden olur.
Kutu Mukavemetini Azaltan Temel Operasyonel Faktörler
- Dikey Köşe Yanlış Hizalaması:5 mm'lik küçük bir yerleştirme ofseti bile yükü sert köşe direğinden kutu kapağının esnek bölgesine kaydırarak toplam basınç direncini %10 ila %15 oranında azaltır.
- Palet Kenarı Çıkıntısı:Kutuların ahşap paletin çevresinden 10 mm bile dışarı çıkmasına izin vermek, dış köşelerdeki taban desteğini ortadan kaldırarak toplam istif yük kapasitesini %30'a kadar azaltır.
- Nem ve Çevre Sızıntısı: Paperboard fibers absorb atmospheric moisture. High relative humidity in storage facilities (>%75 RH) mukavvayı yumuşatır ve uzun-mesafeli depolama veya okyanus nakliyesi sırasında etkili istif mukavemetini yarıya indirir.


2. Kolon İstifleme Modelleri: Maksimum Dikey Yük Kapasitesi
Sütun istiflemede (düz istifleme olarak da bilinir), kutular tüm katmanlar boyunca doğrudan birbirinin üzerine yerleştirilir ve dört dikey kenarın tümü palet yüzeyinden üst katmana kadar sürekli olarak hizalanır.
| Performans Metriği | Sütun Yığınlama Parametresi | Pratik Üretim Etkisi |
| Güç Koruma Oranı | Teorik kutu kapasitesinin %90 – %100’ü | Fabrikaların, kutuyu kırmadan-daha hafif karton kullanmasına olanak tanır. |
| Yanal Sürtünme Kararlılığı | Zayıf (Bireysel sütunlar ayrı kule görevi görür) | Derhal streç sarma, bantlama veya köşe direkleri gerektirir. |
| Robot Kol Hareket Profili | Basit, tek biçimli Z-ekseni düşüşü / Aynı yönlendirme | Yol programlamayı basitleştirir ve alma{0}}ve-yerleştirme döngüsü hızlarını en üst düzeye çıkarır. |
| İlerleme Hizalama Toleransı | ±1,0 mm ila ±2,0 mm | Robot toplama işlemi öncesinde hassas demet kareleme işlemi gerektirir. |
Operasyonel Avantajlar
- Optimize Edilmiş Malzeme Maliyetleri:Dikey köşeler tüm yığın yükünü taşıdığından, tedarik ekipleri alt kutunun çökme riski olmadan daha düşük-kaliteli Kenar Ezilme Testi (ECT) kartonunu-sipariş edebilir.
- Maksimum Dikey Yükseklik:Tesislerin paletleri depolama depolarında ve nakliye konteynırlarında daha yüksekte istiflemesine olanak tanıyarak birim başına genel nakliye ve depolama maliyetlerini azaltır.
- Daha Hızlı Robot Döngüsü Oranları:Her katmandaki her kutu tam olarak aynı yönelimi paylaştığından, robot kolunun döngüler arasında 90 derecelik bilek dönüşleri yapmasına gerek kalmaz, bu da katman tamamlama sürelerini saniyeler kısaltır.
Operasyonel Güvenlik Açıkları ve Karşı Önlemler
Sütun yığınlarında bitişik kutuları birbirine kilitlemek için iç sürtünme yoktur. Ani forklift frenlemesi, keskin depo dönüşleri veya kamyon geçişinin hızlanması sırasında bağımsız sütunlar birbirlerinden uzaklaşma eğilimi gösterir (kolon devrilme).
Otomatik paketleme hatlarında, modeli değiştirmeden sütun devrilmesini önlemek için üç temel çevresel araç kullanılır:
- Otomatik Satır İçi Streç Sarma:Paletlemeden hemen sonra önceden gerilmiş filmin-uygulanması, bağımsız sütunları bir arada tutan radyal gerilimi uygular.
- Orta Düzey Slip-Sayfalar:Her 2 ila 3 katmanda bir ince karton veya oluklu katman tabakasının düşürülmesi, bağımsız dikey sütunları birleşik bir düzleme bağlar.
- Masif Sunta Köşe Direkleri:Dört dış köşeye sert karton V-panoların yerleştirilmesi, sarma gerilimini eşit şekilde dağıtır ve tek tek kutu sütunlarının kaymasını önler.
3. Kilitli İstifleme Modelleri: Yerleşik-Sürtünme Kararlılığı
Kilitli istifleme, kutu düzenlemesinin alternatif katmanlar (fırıldak veya birbirine kenetlenen tuğla desenleri gibi) üzerinde 90 derece döndürülmesini içerir. Bu, bağlantı noktalarını üst üste bindirir ve yüzey sürtünmesini kullanarak tüm palet yükünü yapışkan bir blok halinde kilitler.
| Performans Metriği | Kilitli İstifleme Parametresi | Pratik Üretim Etkisi |
| Güç Koruma Oranı | Teorik kutu kapasitesinin %60 – %80’i | Daha ağır oluklu mukavva veya azaltılmış yığın yüksekliği gerektirir. |
| Yanal Sürtünme Kararlılığı | Yüksek (Yüzey sürtünmesi katmanları birbirine kilitler) | Sarma öncesinde depo içi taşıma sırasında yük kaymasını önler. |
| Robot Kol Hareket Profili | Bileğin 90 derece döndürülmesiyle alternatif A/B katman desenleri | Çok-eksenli bilek eklemlemesi ve çok-bölgeli tutucu kontrolü gerektirir. |
| Çıkıntıya Karşı Hassasiyet | Yüksek | Panelin-üstü-köşe konumları, kenarların sarkması durumunda yan duvarın şişmesini hızlandırır. |
Operasyonel Avantajlar
- Anında Yapısal Bütünlük:Kilitli yükler, dahili konveyör sistemlerinde veya kısa forklift hareketleri sırasında, streç ambalaja ulaşmadan önce bile sabit kalır.
- Üstün Geçiş Direnci:Birbirine kenetlenen katman bağlantıları, uzun mesafeli karayolu taşımacılığı veya demiryolu nakliyesi sırasında karşılaşılan burulma bükülmesine ve yanal kuvvetlere direnç gösterir.
- Katman Sayfalarının Ortadan Kaldırılması:Pek çok uygulamada, birbirine kenetlenen sürtünme, ara kraftliner ara tabakalarına olan ihtiyacı ortadan kaldırarak ambalaj sarf malzemesi masraflarını azaltır.
Operasyonel Güvenlik Açıkları ve Karşı Önlemler
Üst kutuların sert köşeleri alt kutuların esnek üst panellerinin üzerine oturduğundan, birbirine kenetlenen desenler lokal esnemeye neden olur. Zamanla bu, alt kutuların şişmesine neden olarak toplam yığın yük kapasitesinde %20 ila %40'lık bir kayba yol açar.
Kilitli modellerde güç kaybını azaltmak için:
- Yığın Yüksekliğini Sınırlandırın:Aynı kutu spesifikasyonunu çalıştıran sütun-yığılmış satırlarıyla karşılaştırıldığında toplam katman sayısını sınırlayın.
- Karton Özelliklerini Yükseltme:Yüksek-istifli ihracat gönderileri için ECT derecesini veya kanal kalınlığını artırın (örneğin, B-oluktan C-oluk veya çift-duvarlı BC-oluk'a geçiş).
4. Kapsamlı Desen Karşılaştırma Matrisi
En uygun modeli seçmek, yapısal kağıt yeteneklerinin, paketleme hattı hızlarının ve lojistik gereksinimlerinin dengelenmesini gerektirir.
| Teknik Değerlendirme Kriterleri | Sütun Yığınlama Yapılandırması | Kilitli İstifleme Yapılandırması |
| Basınç Yükü Tutma | Maksimum (%90 - 100%):Ağır üst yükler için en iyisi. | Azaltıldı (%60 - 80%):Düşük-panel esnekliğiyle sınırlıdır. |
| Devrilme ve Kaymaya Karşı Direnç | Düşük:Harici filme veya çemberlemeye dayanır. | Yüksek:İç sürtünme katmanları otomatik olarak kilitler. |
| Tutucu Takımlama Karmaşıklığı | Standart:Temel vakum plakası veya yan kelepçe. | Gelişmiş:Çok-bölgeli vakum veya servo-döner kelepçe. |
| Çevrim Süresi Verimliliği | Daha hızlı:Tek tip seçme{0}}ve-yerleştirme yörüngeleri. | Yavaş:Alternatif katmanlarda 90 derecelik J6 bilek dönüşü gereklidir. |
| Satır İçi-Sarmalamaya Bağımlılık | Kritik:Hücre çıkışından hemen sonra sarılmalıdır. | Esnek:Kısa mesafeler için ambalajsız konveyörler üzerinde hareket edebilir. |
| Yüksek-Raf Depolama Performansı | En iyi:Ağırlık raf kirişlerine eşit şekilde dayanır. | Ilıman:Orta-panel esnekliği, rafın dengesiz oturmasına neden olabilir. |
5. Kol-İşleminin-Sonu (EOAT) ve Tutucu Eşleştirmesi
Sütun ve kilitli modeller arasındaki seçim, robotun Kol Sonu Takımının (EOAT) mekanik ve elektrik mimarisini- belirler.
1. Vakumlu Köpük Plakaları (Tek Valf / Alan Tutucular)
- En İyi Kullanılanlar:Tutarlı üst yüzeylere sahip standart RSC kutuları.
- Desen Uyarlanabilirliği:Her iki model için de mükemmel. Çok-bölgeli vakum kontrolü, robotun tekli kutuları veya birden fazla demeti aynı anda almasına olanak tanır ve karmaşık, birbirine kenetlenmiş boşluklar oluştururken kullanılmayan vakum bölgelerini kapatır.
2. Yandan-Kenetlemeli Mekanik Tutucular
- En İyi Kullanılanlar:Ağır demetler, yalıtılmamış üst kapaklar veya düşük-vakumlu gözenekli karton.
- Desen Uyarlanabilirliği:Sütun istiflemede son derece etkilidir. Kilitli modeller uygulanırken, açık kelepçe kollarının önceden yerleştirilmiş bitişik kutularla çarpışmaması için yan kelepçeler hassas boşluk algoritmaları gerektirir.
3. Alt-Destek (Gözleme / Çatal) Tutucular
- En İyi Kullanılanlar: Very heavy boxes (>30kg) veya hassas alttan-kapalı kaplar.
- Desen Uyarlanabilirliği:Basit desenler için idealdir ancak destek çatallarının komşu yığınları rahatsız etmeden geri çekilmesine olanak sağlamak için birbirine kenetlenmiş düzenlerde bitişik kutular arasında küçük hava boşlukları gerektirir.
6. Sektöre Özel-Örnek Seçim Matrisi
Farklı üretim sektörleri, benzersiz ürün ağırlıklarına, ambalaj malzemelerine ve tedarik zinciri ortamlarına göre istifleme konfigürasyonlarına öncelik verir.
Endüstri 1: Yüksek-Hızlı Oluklu Kutu Dönüştürme ve Baskı
- Birincil Ürün:Açılmış oluklu kutu demetleri, kalıp-kesilmiş levhalar.
- Önerilen Desen: Sütun Yığınlama + Ara Kayma-Sayfalar.
- Mühendislik Gerekçesi:Yeni yapıştırılmış veya basılmış oluklu demetlerin, palet üzerinde kururken kalıcı bükülmeyi önlemek için dört köşenin tamamında eşit basınca ihtiyacı vardır.
Endüstri 2: Yiyecek ve İçecek (Konserve Ürünler, Şişelenmiş Sıvılar)
- Birincil Ürün:Ağır tepsiler, -sıvı içeren kartonların veya metal kutuların etrafına sarın.
- Önerilen Desen: Sütun İstifleme + Satır İçi Streç Sarma.
- Mühendislik Gerekçesi:Sıvı kapları kendi iç dikey yüklerini taşırlar. Sütun istifleme, dahili sert kutuları doğrudan birbiri üzerinde hizalayarak depolarda çift-istiflemeye olanak tanır.
Endüstri 3: Paketlenmiş Tüketici Ürünleri (CPG) ve E-Ticaret Perakende
- Birincil Ürün:Karışık-boyutlu RSC kutuları, hafif perakende-hazır paketleme.
- Önerilen Desen: Kilitli İstifleme (Fırıldak Düzeni).
- Mühendislik Gerekçesi:E-ticaret sipariş karşılama merkezleri, paletleri sıklıkla dahili konveyör döngüleri ve AGV'ler aracılığıyla taşır. Kilitli sürtünme, taşımanın sık sık başlatılması-durdurulması sırasında tek tek kutuların kaymasını önler.
Endüstri 4: Kimyasal ve Tarımsal Hammaddeler
- Birincil Ürün:Çok-duvarlı kağıt torbalar, valfli çuvallar, torba-kutu içi-konteynerler.
- Önerilen Desen: Kilitli İstifleme + Üst Kapak Sayfası.
- Mühendislik Gerekçesi:Yumuşak veya yarı{0}}esnek torbalar titreşim altında kayar. Alternatif katmanların birbirine kenetlenmesi, çökmeye ve dinamik geçiş sallanmasına direnen, kendini-destekleyen bir blok yükü oluşturur.

7. Robot Kinematiği: İvmeyi ve Merkezkaç Kuvvetlerini Yönetmek
Programlamapaletleme robot kolları yerleştirme sırasında sarılı olmayan kutu yığınlarını bozmadan maksimum verim elde etmek için hassas hareket yörüngesi kontrolü gerektirir.
Santrifüj Atalet ve Yük Kayması
Bir robot kolu ağır bir oluklu demetini 2,5 m/s'yi aşan hızlarda salladığında, yük üzerinde merkezkaç kuvveti etki eder:
- Uygulamada Fizik:Salınımın sonundaki ani açısal ivme, yanal atalet kuvvetleri yaratır. Tutucunun tutma kuvveti yetersizse veya kutu tahtası yüzeyinin statik sürtünme katsayısı düşükse, taşıma yükü, yerleştirme sırasında tutucuda kayacak veya alt katmanlar boyunca kayacaktır.
- Hareket Yolu Yumuşatma:Modernpaletleme robot sistemleriS-eğrisi hızlanma profillerini kullanın. S-eğrisi algoritmaları, ani yamuk hız değişiklikleri uygulamak yerine sarsıntıyı (ivmenin değişim hızı) yumuşatır. Robot, toplama bölgesinin dışına sorunsuzca hızlanır, salınımın ortasında-maksimum hıza ulaşır ve kutuyu düşürmeden önce yavaşça yavaşlar.
4 Eksen ve. 6-Eksen Kinematik Karşılaştırması
4 eksenli ve 6 eksenli robot mimarileri arasında seçim yapmak hem model esnekliğini hem de hücre verimini etkiler.
4 Eksenli Özel Paletleme Kolları
- Kinematik Yapı:Paralel mekanik bağlantılar bilek flanşını her zaman zemine paralel tutar.
- Temel Avantaj:Maksimum hız ve yüksek taşıma kapasitesi (180kg - 300kg+) için tasarlanmış olup 20 ila 28 toplama/dakika hıza ulaşır.
- Desen Yeteneği:Hem sütun hem de kilitli desenler için idealdir.J4 dikey eksen, yükleri yatay düzlemlerde zahmetsizce 90 derece veya 180 derece döndürür.
6 Eksenli Mafsallı Endüstriyel Kollar
- Kinematik Yapı:Tam 3 boyutlu mekansal yönlendirme sunan altı bağımsız dönme eklemi.
- Temel Avantaj:Sınırsız el becerisi. Yatay olmayan taşıyıcılardan kutuları seçip yerleştirebilir- ya da karmaşık hücre engellerini aşabilir.
- Desen Yeteneği:Genel döngü hızları 4 eksenli eşdeğerlerden biraz daha düşük olmasına rağmen, karmaşık perakende-hazır teşhir paletleri veya karışık-gökkuşağı palet yapımı için gereklidir.
8. Tesis Mühendisleri için-Sahada Sorun Giderme Kılavuzu
Hassas programlamayla bile, gerçek-kutu boyut toleransları ve karton farklılıkları yığın hatalarına neden olur. Yaygın hücre sorunlarını çözmek için bu sorun giderme matrisini kullanın:
| Gözlemlenen Tesis Arızası | Kök Neden Analizi | Düzeltici Faaliyet / Program Ayarlaması |
| Kilitli Yığınlarda Alt Kutu Şişiyor | Üst kutu köşeleri, alt kutuların orta kapak esnek bölgesine baskı yapıyor. |
1. Toplam katman yüksekliğini 1-2 katman azaltın. 2. Her 3 katmanda bir sert oluklu levha yerleştirin. 3. Kutu ECT karton spesifikasyonunu artırın. |
| Robot Transferi Sırasında Kolonun Devrilmesi | Hızlanma sarsıntısı çok yüksek; kolon konfigürasyonunda iç sürtünme eksikliği. |
1. J1/J2 robot eksenlerinde S-eğrisi hareket yumuşatmayı etkinleştirin. 2. Yüklü hareket sırasında kolun dönüş hızını azaltın. 3. Sütunları sabit tutmak için satır içi üst-baskı plakası ekleyin. |
| Kilitli Yerleştirme Sırasında Kutu Köşesi Hasarı | Tutucu toleransları çok dar; yerleştirme kutusu bitişikteki kurulu kutuyla çarpışıyor. |
1. Desen yazılımında desen boşluk aralığını 3 mm ila 5 mm artırın. 2. Besleme sırasında kutu kare alma istasyonu sensörlerini yeniden kalibre edin. |
| Gözenekli Geri Dönüştürülmüş Kartonda Vakum Kaybı | Yüksek{0}}gözenekli astar, vakum kapları/plakaları yoluyla hava sızıntısına izin verir. |
1. Yüksek-akışlı vakum üfleyicilere veya sünger-köpük plakalara geçin. 2. Pnömatik vakum basıncı eşiklerini artırın. |
| Tek Tarafa Eğilmiş Palet İstifi | Katmanlar arasında biriken kutu yüksekliği üretim toleransları (±2 mm). |
1. Alternatif katmanlara 180 derecelik katman yönelimi çevirme uygulayın. 2. Kutu katlama-yapıştırıcısında düzensiz yuva kesimi olup olmadığını inceleyin. |
9. Finansal ROI: Manuel ve Otomatik Robot Paletleme Karşılaştırması
Manuel boşaltmadan bir sürüme yükseltmeendüstriyel paletleme robotu Ergonomik yaralanma risklerini ortadan kaldırır, hat hızlarını dengeler ve öngörülebilir geri ödeme süreleri sağlar.
| Operasyonel Performans Parametresi | Manuel Boşaltma Operasyonu | Otomatik Endüstriyel Robot Hücresi |
| Hat Hızı Tutarlılığı | Yorgunluk, ısı ve işçi rotasyonu nedeniyle dalgalanır. | Hız düşüşü olmadan 7/24 %100 nominal kapasitede çalışır. |
| İstifleme Tekrarlanabilirliği | Değişken hizalama; sık kutu çıkıntısı (±10mm). | Hassas yerleştirme tekrarlanabilirliği (±1,0 mm ila ±1,5 mm). |
| Ürün Hurda Oranı | Düşen paketlerden ve çökmüş köşelerden %2-%4 hasar. | < 0.1% product scrap rate via controlled gripper forces. |
| İşçilik Genel Giderleri | Vardiya başına 1 operatör gerektirir (7/24 tesis işletimi için toplam 3 operatör). | 0 doğrudan operatör (1 yönetici birden fazla hücreyi denetler). |
| İşyerinde Yaralanma İddiaları | Tekrarlayan zorlanma yaralanmaları (RSI) ve sırt sorunlarının görülme sıklığı yüksektir. | Sıfır manuel kaldırma tehlikesi; OSHA/CE güvenlik standartlarını karşılar. |
Finansal Geri Ödeme Modeli
Sırasındapaletleme robotu fiyatıyük, yük taşıma hızı ve çevre birimi entegrasyonuna bağlı olarak değişiklik gösterir; iki-vardiyalı veya üç-vardiyalı bir üretim tesisinde çalışan standart bir hücre (85.000 ABD Doları - 150.000 ABD Doları toplam kurulum maliyeti), genellikle tam geri ödemeyi10 ila 18 ay. Uzun-vadeli tasarruflar, azalan iş gücü devri, düşen hurda oranları ve artan yukarı yönlü dönüştürme hattı hızı sayesinde devam ediyor.
10. Makine Alıcıları için Ticari ve Entegrasyon SSS
S1: Tek bir endüstriyel paletleme robotu hem sütunlu hem de kilitli modelleri işleyebilir mi?
Evet.Modern model oluşturma yazılımı, operatörlerin tek bir tıklamayla HMI dokunmatik ekranında sütun ve kilitli modeller arasında geçiş yapmasına olanak tanır. Robot kontrol cihazı, J6 bilek dönüşünü otomatik olarak ayarlar ve koordinatları buna göre seçip-ve-yerleştirir.
S2: Bir paletleme hücresinin ortalama kurulum ve devreye alma zaman çizelgesi nedir?
Standart bir bağımsız hücre, tedarikçinin tesisinde 4 ila 6 haftalık fabrika kabul testinin (FAT) ardından-sahada mekanik kurulum, elektrik kabloları ve PLC entegrasyonu için genellikle 2 ila 3 hafta gerektirir.
S3: Çin paletleme robotu OEM'leri Avrupa veya Japon markalarıyla nasıl karşılaştırılıyor?
Liderpaletleme robotu ÇinOEM'ler, uluslararası standart bileşenleri (örneğin, Siemens/AB PLC'ler, SMC pnömatikler, Sick sensörleri) kullanarak rekabetçi maliyet/performans oranları (%30-%40 sermaye tasarrufu) sağlarken aynı zamanda 24 saat endüstriyel görev için tasarlanmış yüksek-yük taşıma kapasitesine sahip 4-eksenli kollar sunar.
S4: Kilitli istifleme modeli kullanırsam satır içi streç ambalajlayıcıya ihtiyacım var mı?
Kilitli modeller, kısa depo hareketleri için yeterli sürtünme stabilitesi sağlarken, neme, toza ve dinamik taşıma kuvvetlerine karşı koruma sağlamak amacıyla tüm son nakliye paletleri için hat içi streç sarma makinesi veya otomatik çemberleme makinesi hala şiddetle tavsiye edilmektedir.
S5: Üst kapakları açık veya gevşek paket kayışları olan kutuları nasıl kullanabilirim?
Gevşek veya kapatılmamış demetler için vakumlu tutucular sızdırmazlık sağlayamayabilir. Bu durumlarda, demeti yanlardan veya alttan sabitlemek için mekanik yan-kenetleme veya alt-destek çatal tutucuları kullanılır.
11. Fabrika Kabul Testi (FAT) ve Kalite Kontrol Listesi
Otomatik paketleme hücresinin teslimatını almadan önce tesis yöneticileri, entegratörün tesisinde aşağıdaki Fabrika Kabul Testi protokolünü uygulamalıdır:
Gönderim Öncesi-Doğrulama Protokolleri
[ ] Kuru Çevrim Hız Testi:Servoların ve dişli kutularının termal stabilitesini doğrulamak için robot kolunu ürün olmadan 2 saat boyunca %100 hızda çalıştırın.
[ ] Desen Değiştirme Doğrulaması:Sütun Yığınlama ve Kilitli A/B Katmanı modelleri arasında HMI aracılığıyla geçiş yapmayı test edin<30 seconds.
[ ] Yerleştirme Tekrarlanabilirliği Ölçümü:Lazer ölçümü kullanarak, ardışık 10 tam palet istifinde kutu yerleştirme doğruluğunun ± 1,5 mm dahilinde kaldığını doğrulayın.
[ ] Güvenlik Kilitleme Testi:Performans Düzeyi d (PLd) güvenliğinin anında durdurulduğunu onaylamak için tam-hızda çalışma sırasında güvenlik ışık perdelerini, Acil-durdurma düğmelerini ve kilitli çit kapılarını tetikleyin.
[ ] Tam Yük Tutucu Kayma Testi:Tutucu içinde sıfır yük kaymasını doğrulamak için maksimum paket ağırlığıyla maksimum hızlanma (%100 hız %100 hızlanma) gerçekleştirin.
12. Fabrika Yöneticileri için Özet Karar Çerçevesi
Tesisiniz için doğru istifleme modelini ve robotik sistem konfigürasyonunu seçmek için şu basit mühendislik mantığını izleyin:
VEYA Doğrudan Yer (Sütun)
Sütun İstifleme
- ✦ Öncelik:Maksimum Dikey Mukavemet
- ✦ Oluklu Mukavva:Hafif / ECT Optimize Edilmiş
- ✦ Aşağı akış:Anında Streç Sarma
- ✦ Robot Kinematiği:Yüksek-Hızlı 4 Eksenli Seçim
Kilitli İstifleme
- ✦ Öncelik:Doğal Geçiş Sürtünmesi
- ✦ Oluklu Mukavva:Standart / Ağır-Görev
- ✦ Aşağı akış:Ambalajsız Konveyör Hareketleri
- ✦ Robot Kinematiği:90 derece Mafsallı Dönüş
- Aşağıdaki durumlarda Sütun Yığınlamayı seçin:Karton maliyetinin düşürülmesi kritik öneme sahiptir, toplam dikey istif yüksekliğinin maksimuma çıkarılması gerekir ve üretim hattınızda, robot hücre çıkışının hemen sonrasına konumlandırılan otomatik bir hat içi streç sarma makinesi bulunur.
- Aşağıdaki durumlarda Kilitli İstiflemeyi seçin:Paletler ambalajsız olarak dahili depo konveyörleri üzerinden taşınmalıdır, nakliye sırasında ciddi karayolu/demiryolu titreşimi söz konusu olabilir veya ekstra sarf malzemesi aksesuarları olmaksızın maksimum yanal sürtünme gereklidir.
Oluklu mukavva dönüştürme tesisleri ve paketleme tesisleri, kartonun yapısal sınırlarını doğru robotik kinematik ve tutucu mühendisliğiyle eşleştirerek, sürekli hat çıktısını en üst düzeye çıkarabilir, sevkiyatta ürün hasarını ortadan kaldırabilir ve otomasyon yatırımından maksimum getiriyi güvence altına alabilir.