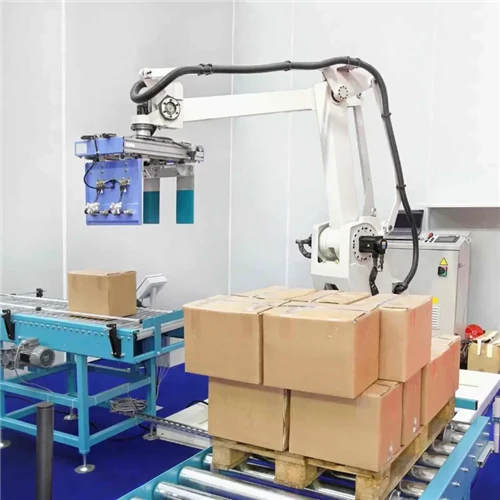
Modern olarakoluklu kutu imalatı, tesis düzeni ve intralojistik tasarım, kârlılığın gizli itici güçlerini- temsil eder. Pek çok ambalaj imalatçısı, yüksek-hızlı oluklu makinalara ve çok-renkli flekso katlama yapıştırma makinalarına yoğun yatırım yapar ve uygun olmayan malzeme akışının, aşırı kalabalık -iş{-proses (WIP) bölgelerinin ve aşırı forklift kullanımının Genel Ekipman Verimliliğini (OEE) %15 ila %25 oranında düşürdüğünü keşfeder.
Stratejik olarak tasarlanmış fabrika düzeni, malzeme hareket mesafelerini en aza indirir, ıslak uç ve kuru uç işleme arasındaki darboğazları ortadan kaldırır, sac kenarı hasarını önler ve operasyonel işçilik maliyetlerini azaltır. Bu kılavuz, modern oluklu mukavva tesisleri genelinde zemin alanı tahsisini optimize etmek, Devam Eden Çalışma tampon bölgelerini hesaplamak ve otomatik malzeme taşıma sistemlerini dağıtmak için teknik bir çerçeve sağlar.

1. Oluklu Tesis Yerleşim Tasarımının Temel Prensipleri
Yüksek-verimli oluklu bir tesisin tasarlanması, geri izlemeyi, çapraz-trafik çarpışmalarını ve çevre kirliliğini ortadan kaldıran sürekli, tek yönlü bir iş akışı oluşturmayı gerektirir.
A. Tek Yönlü Akış Modelleri
- Düz-Çizgi Düzeni:Ham kağıt ruloları tesisin bir ucundan girer, oluklu makinesi boyunca doğrusal olarak hareket eder, doğrudan WIP kürleme tamponuna geçer, dönüştürme makinesine girer ve doğrudan bitmiş ürün deposuna çıkar. Bu düzen dar, uzun endüstriyel alanlar için idealdir.
- U-Şekil / L-Şekil Düzeni:Ham rulo alımı ve bitmiş ürün nakliyesi aynı bina cephesini veya iskele kompleksini paylaşır. Bu tasarım, yükleme alanı altyapısını merkezileştirir, forklift kullanımını optimize eder ve açık alan trafiğini en aza indirir.
- Sıfır-Çapraz Trafik Kuralı:Ham rulo taşıma yolları hiçbir zaman pano-yığın taşıma yollarıyla kesişmemelidir. Birincil hammadde koridorlarının dönüştürülmüş pano akışlarından ayrılması, forklift tıkanıklığını önler ve iş yeri güvenlik risklerini azaltır.
B. Çevresel ve Mikro-İklim Bölgelemesi
- Islak-Uç İzolasyonu:oluklu mukavvatek yüzlülerönemli miktarda buhar ısısı, nem ve ortamdaki kağıt tozu üretir. Islak uç, neme duyarlı flekso baskı istasyonlarından ve elektronik kontrol odalarından fiziksel olarak ayrılmalı veya havalandırılmalıdır-.
- Kürleme Bölgesi Ortamı:Yeni oluklu mukavva, nemi dengelemek ve iç tabaka gerilimini ortadan kaldırmak için 4 ila 12 saatlik kontrollü şartlandırma gerektirir. Kürleme bölgesi, dönüştürmeden önce ciddi tahta bükülmesini (yukarı-çarpılma, aşağı-yamulma veya SW-çarpılma) önlemek için düzgün hava akışı ve sıcaklık kontrolü gerektirir.
C. Modüler Fonksiyonel İmar Mimarisi
- RAW (Kağıt Rulosu Depolama):Oluklu mukavva haddehanesinin hemen yanına konumlandırılmış olup, kelepçeli kamyonlar için özel dönüş boşluğuna sahiptir.
- COR (Oluklu Üretim Hattı):Bakım erişim çevrelerini ve kaset-rulo temizleme bölgelerini içeren ana doğrusal ekipman alanı.
- WIP (İş-İşlem Arabelleği-):Ana kart imalatını aşağı yöndeki dönüştürme ekipmanına bağlayan operasyonel dengeleme tankı.
- CON (Dönüştürme ve Sonlandırma):Flekso katlama yapıştırma makineleri, döner şekilli kesiciler{0}}, yazıcı kanal açma makineleri ve otomatik paketleme hatları.
- FG (Mamul Deposu):Depolama aşamaları çemberleme istasyonlarına ve nakliye iskelelerine doğrudan bitişiktir.
2. Kat Alanı Tahsisi ve Devam Eden Çalışma Arabelleği Hesaplamaları
Süreçte{0}}İş-İş (WIP) depolamasının yanlış hesaplanması en yaygın fabrika tasarım hatalarından biridir. Küçük boyutlu bir Devam Eden Çalışma alanı, sipariş değişiklikleri sırasında aşağı yöndeki dönüştürme ekipmanlarını aç bırakırken, büyük boyutlu bir Devam Eden Çalışma alanı değerli gayrimenkulleri tüketir ve aşırı stok tutmayı teşvik eder.
Kağıt Rulosu Alanı Alan Planlaması
Ham kağıt rulosu depolama, yüksek yapısal zemin yükü değerleri gerektirir (genellikle 3 ila 5 metrik ton/m²). Dikey rulo istiflemenin uygulanması, yatay yerleştirmeye kıyasla zemin alanı kullanımını %40'a kadar artırır. Kağıt rulosu kelepçeli kamyonlara yönelik ana taşıma koridorları, güvenli ve sürekli çalışmayı sağlamak için minimum 4,0 ila 4,5 metrelik net genişliğe ihtiyaç duyar.
Bilimsel Devam Eden Tampon Boyutlandırma Formülü
Gerekli Devam Eden Çalışma zemin alanını doğru bir şekilde boyutlandırmak için tesis mühendislerinin en yüksek oluklu makinesi çıktısını, gerekli kürleme sürelerini, ortalama istif yüksekliğini ve koridor kullanım faktörlerini hesaba katması gerekir:
- Günlük Maksimum Çıkış:Oluklu mukavva hattının 24 saatlik bir süre boyunca ürettiği maksimum doğrusal çıktı.
- Ortalama Kürleşme Süresi:Standart iklimlendirme aralığı (tipik olarak çift-duvar için 6 ila 8 saat, tek-duvar panosu için 4 ila 6 saat).
- Zemin Kullanım Faktörü:Ana servis arabası yolları ve ikincil yaya koridorları çıkarıldıktan sonra kullanılabilir depolama oranı (tipik olarak 0,60 ila 0,65).
- Endüstri Karşılaştırması:Modern bir paketleme tesisinde, Devam Eden Çalışma tampon bölgesi genellikle toplam tesis alanının %25 ila %35'ini oluşturur.

3. Malzeme Taşıma ve İç Lojistik Otomasyonu
Oluklu istiflerin geleneksel elle forkliftle taşınması, ciddi kenar hasarına neden olur ve levha dönüştürme aşamasına bile ulaşmadan %3'e kadar levha hurdasına neden olur. Modern tesisler, panoları bölgeler arasında sorunsuz bir şekilde taşımak için otomatik intralojistik sistemlerini kullanıyor.
A. Plastik Modüler Bantlı Konveyörler
Eski çelik makaralı konveyörlerin plastik modüler bant sistemleriyle değiştirilmesi, oluklu yığınlar üzerindeki nokta-temas baskısını ortadan kaldırır. Plastik modüler bantların sürekli, düz yüzeyi alt astarı eşit şekilde destekleyerek alt tabakanın çizilmesini, oluklu ezilmeyi ve kenar yıpranmasını önler.
B. Otomatik Transfer Arabaları (Mekik Arabaları)
Aynı hizada yer alan raylar üzerinde çalışan motorlu transfer arabaları, oluklu mukavva alt istifleyici, WIP kürleme hatları ve bireysel flekso yazıcı besleyicileri arasında birincil bağlantı görevi görüyor. Merkezi Üretim Yürütme Sistemleri (MES) aracılığıyla kontrol edilen otomatik servis araçları, belirli karton partilerini, operatörün manuel müdahalesine gerek kalmadan doğrudan belirlenmiş baskı hatlarına gönderiyor.
C. Kağıt Ruloları ve Bitmiş Ürünler için AGV'ler ve AMR'ler
Ağır hizmet tipi kağıt kelepçelerle donatılmış Otonom Kılavuzlu Araçlar (AGV'ler), oluklu makinesinin ıslak ucuna ham rulo teslimatı için manuel kelepçeli kamyonların yerini{0}} alıyor. Benzer şekilde Otonom Mobil Robotlar (AMR'ler), paletlenmiş malların çemberleme istasyonlarından depo hazırlama şeritlerine taşınmasını yönetir.
4. Fabrika Düzeni Parametre Referans Matrisi
Aşağıdaki tablo, farklı fabrika üretim ölçeklerinde boyut, verim ve intralojistik kıyaslamaları sağlar:
| Planlama Parametresi | Küçük Kutu Dönüştürücü | Orta Entegre Tesis | Büyük, Yüksek-Hızlı Paketleme Merkezi |
|---|---|---|---|
| Hedef Kat Alanı | 5,000 – 10,000 m² | 15,000 – 30,000 m² | 40,000+ m² |
| Oluklu Makina Hat Hızı | 120 – 150 m/dak | 180 – 220 m/dak | 280 – 350 m/dak |
| Devam Eden Arabellek Kapasitesi | 4 – 6 Saat Arabellek | 8 – 12 Saat Arabellek | 12 – 16 Saat Otomatik Yüksek-Bölme Arabelleği |
| Malzeme Taşıma Sistemi | Manuel Forklift + Zemin Silindirleri | Otomatik Servis Arabaları + Forkliftler | Tam Otomatik Modüler Kayışlar + AGV'ler/AMR'ler |
| Tahta Taşıma Hurda Hedefi | < 3.0% Edge Scrap | < 1.5% Edge Scrap | < 0.5% Edge Scrap |
| 10.000 m² başına personel sayısı | 20 – 30 Operatör | 10 – 15 Operatör | < 8 Operators |
5. Yerleşim Optimizasyonunun Finansal Etkisi ve Yatırım Getirisi
Tesis yerleşimini ve intralojistiği optimize etmek, malzeme hurdasının azaltılması, iş gücü optimizasyonu ve dönüştürme makinesinin çalışma süresinin arttırılması yoluyla ölçülebilir finansal getiriler sağlar.
Temel Finansal Yatırım Getirisi Ölçümleri:
- Malzeme Hurdasının Azaltılması:Manüel forklift yığını taşıma işleminden otomatik plastik modüler konveyör hatlarına geçiş, sac kenarı hasarını %3,0'dan %0,5'in altına düşürür. Yıllık 10.000.000 ABD Doları tutarında karton işleyen bir tesis için bu, ham madde atıklarından yılda 250.000 ABD Dolarına kadar tasarruf sağlar.
- Makine OEE'sini Dönüştürme Kazançları:Otomatik WIP servis arabaları aracılığıyla flekso baskı hatlarındaki malzeme açlığının ortadan kaldırılması, aşağı yöndeki dönüştürme çalışma süresini %10 ila %18 oranında artırır.
- İşgücü Maliyet Verimliliği:Otomatik intralojistik, dahili nakliye çalışan sayısını %60'a kadar azaltarak tesislerin personelini yüksek-değerli kaliteye ve operasyonel görevlere yeniden tahsis etmesine olanak tanır.

6. Adım-Adım-Adım Uygulama Yol Haritası
Düzenin yeniden tasarlanmasını veya sıfırdan inşa edilmesini planlayan oluklu ambalaj tesisleri, yapılandırılmış dört- aşamalı bir iş akışını izlemelidir:
- Aşama 1: Kapasite ve Ürün Karması Modellemesi:5 yıllık büyüme hedeflerini, hedef tahta duvar oranlarını (3 katlı, 5 katlı, 7 katlı) ve günlük pik tonaj gereksinimlerini tanımlayın.
- Aşama 2: Değer Akışı Haritalaması (VSM):Mevcut veya öngörülen malzeme hareket hatlarını denetleyin. Darboğazları, ulaşım kavşaklarını ve manuel temas noktalarını belirleyin.
- Aşama 3: Devam Eden Çalışma ve İç Lojistik Mühendisliği:Kesin WIP tampon boyutlarını hesaplayın ve uygun konveyör teknolojisini seçin (modüler plastik bantlar, yer transfer arabaları veya AGV döngüleri).
- Aşama 4: MES/WMS Sistem Entegrasyonu:Sipariş takibini, yığın yönlendirmeyi ve depo aşamalarını otomatikleştirmek için malzeme taşıma kontrol sistemlerini merkezi Üretim Yürütme Sistemlerine (MES) bağlayın.
7. Stratejik Sonuç
İyi tasarlanmış-oluklu fabrika düzeni, zemin alanını yalın, sürekli bir üretim makinesine dönüştürür. Oluklu ambalaj üreticileri, tek yönlü iş akışları oluşturarak, yarı mamul kürleme tamponlarını doğru şekilde boyutlandırarak ve manuel istifleme işlemini otomatik modüler bantlı konveyörler ve transfer arabalarıyla değiştirerek, maksimum üretim hacmi, minimum hurda oranları ve uzun-vadeli operasyonel kârlılığa ulaşır.
Bir tasarım hizmetine ihtiyacınız varsaoluklu mukavva kutu imalatıbitki lütfenmühendislerimizle iletişime geçinücretsiz fiyat teklifi için.