

Yüksek-hızlı oluklu mukavva üretim hatları ve NC enine dilme-cihazları, manuel veya yarı-otomatik sayfa işleme sırasında sık sık ciddi hat sonu-darboğazlarıyla karşılaşır. Birotomatik oluklu levha alt istifleyici senkronize çok-bölgeli asansör platformlarını, değişken-hızlı kiremit konveyörlerini ve aktif servo-tahrikli kare alma ünitelerini entegre ederek bu üretim kısıtlamalarını çözer. Vakum vantuzlarına veya mekanik kelepçe çenelerine zarar vermeden çalışan modern alt istifleyiciler, yüksek-grafik sayfalarında köşe kırılmasını, oluk deformasyonunu ve mürekkep lekelenmesini ortadan kaldırırken dakikada 250 ila 300 metreyi aşan sürekli istifleme hızlarına ulaşır.

1. Giriş ve Endüstri Bağlamı
IÇağdaş oluklu ambalaj üretiminde tesis verimliliği, üretim hattındaki en yavaş mekanik ünite tarafından sıkı bir şekilde sınırlandırılmaktadır. Modern oluklu mukavva hatları, bilgisayar-kontrollü enine kesiciler (NC Kesiciler) ve yüksek-hızlı flekso katlama-yapıştırıcıları, dakikada yüzlerce hassas-tabaka üretme kapasitesine sahiptir. Ancak, bu yüksek hızlı sayfaların çıkışta kullanılması, yavaşlatılması, karelenmesi ve istiflenmesi-, modern kağıt dönüştürme tesislerindeki en zorlu operasyonel zorluklardan birini temsil etmektedir.
Birotomatik oluklu levha alt istifleyicibir oluklu mukavva hattının veya dönüştürme makinesinin enine kesicisinin hemen arkasına yerleştirilmiş, ağır-işe uygun, hat içi malzeme taşıma ve istifleme sistemidir. Temel mühendislik hedefi, yüksek-hızda kesilmiş oluklu mukavvaları almak, kinetik enerjilerini güvenli bir şekilde dağıtmak, bunları hassas örtüşen akışlar halinde düzenlemek, kenarlarını kusursuz dikdörtgen bloklar halinde karelemek ve dolu palet yığınlarını aşağı yöndeki makaralı konveyörlere boşaltmak-bunların tümünü, yukarı yöndeki hattın sürekli levha üretimini duraklatmasına, yavaşlatmasına veya kesintiye uğratmasına gerek kalmadan yapmaktır.
Tek tek katlanmış kutuları taşımak için tasarlanmış mafsallı endüstriyel robotlar veya köprülü alma-ve-yerleştirme sistemlerinden farklı olarak, bir alt istifleyici sürekli, yerçekimi-destekli katman-istifleme ilkesiyle çalışır. Hassas mikro-oluklardan (E, F ve N oluklar gibi) ağır-işe uygun çift-duvarlı (5-katlı) ve üçlü-duvarlı (7 katlı) yapısal levhalara kadar uzanan ham, düz, biçimlendirilmemiş oluklu mukavvaları işlemek üzere tasarlanmıştır. Fabrika yöneticileri, operasyon yöneticileri ve paketleme mühendisleri için, otomatik alt istifleyicilerin mekanik mimarisini, operasyonel parametrelerini ve uzun vadeli finansal geri dönüşünü anlamak, atıl tesis kapasitesinin kilidini açmak için çok önemlidir.
2. Manuel ve Geleneksel İstiflemenin Operasyonel Zayıflıkları
Otomatik hat içi alt istifleyici olmadan yüksek- kapasiteli bir oluklu mukavva hattını çalıştırmak, Genel Ekipman Verimliliğini (OEE) düşüren, ham madde hurda oranlarını artıran ve iş gücü sorumluluğunu artıran acil operasyonel güvenlik açıkları yaratır.
2.1 Flüt Yapısal Hasarı ve Köşe Kırılması
Kesilmiş oluklu levhalar, dakikada 180 ila 300 metre arasındaki doğrusal hızlarda bir NC çapraz-kesiciden çıktığında önemli miktarda kinetik enerjiye sahip olurlar. Manuel alım kurulumlarında veya temel statik yakalayıcı masalarda, gelen sayfa başlıkları doğrudan sert mekanik dayanaklara çarpıyor. Bu darbe hücum kenarının ciddi şekilde ezilmesine, köşe deformasyonuna ve kanalın lokal olarak çökmesine neden olur. Hasarlı karton kenarları, sayfalar daha sonra otomatik katlama-yapıştırıcılar veya şekilli kesiciler yoluyla işlendiğinde ciddi besleme hatalarına neden olur, bu da sık sık makine sıkışmalarına, plansız aksama sürelerine ve üretim döngülerinin boşa gitmesine neden olur.
2.2 Mürekkep Lekelenmesi ve Kozmetik Hurda Oranları
Flekso baskı ve hat içi dönüştürme uygulamalarında, oluklu levhanın üst astarına uygulanan mürekkep veya koruyucu vernik, boşaltma anında genellikle tam olarak kurutulmaz veya kürlenmez. Geleneksel manuel taşıma veya agresif mekanik sıkıştırma kolları, levha yüzeyi boyunca lokal basınç uygular. Sürtünme, parmak basıncı veya vantuz izleri ıslak mürekkep üzerinde kayarak çizilmelere, lekelere ve görünür kozmetik çiziklere neden olur. Yüksek-grafikli perakende paketleme uygulamalarında, küçük yüzey kusurları bile partilerin reddedilmesine ve toplam malzeme hurdasına neden olur.
İnsan operatörler, ağır oluklu levhaları manuel olarak ne kadar hızlı kaldırabilecekleri, hizalayabilecekleri ve istifleyebilecekleri konusunda fiziksel sınırlarla karşı karşıyadır. Sac boyutları veya hat hızları arttıkça, manuel ekipler hızla bunalıma giriyor. Çıkışta yıkıcı sıkışmaları önlemek için tesis denetçileri rutin olarak yüksek-hızlı oluklu makinaları nominal tasarım kapasitelerinin %50 veya %60'ına düşürmek zorunda kalıyor. Bu yapay hız sınırlaması, sermaye ekipmanı yatırımında milyonlarca doları boşa harcıyor ve üretilen levhanın bin metrekaresi (MSF) başına enerji tüketimini önemli ölçüde artırıyor.
2.4 Ergonomik Tehlikeler ve İş Yükümlülükleri
Manüel tabaka istifleme, çalışanların vardiya başına binlerce kez tekrarlayan kaldırma, bükme ve uzanma hareketleri gerçekleştirmesini gerektirir. Ağır çift-duvar levhalarının taşınması bel omurgasında ve omuzlarda aşırı biyomekanik strese neden olur. Bu manuel yoğunluk, yüksek işçi değişimine, kronik tekrarlayan zorlanma yaralanmalarına (RSI'ler), artan devamsızlığa ve artan işçi tazminatı sigorta primlerine yol açar.
3. Temel Mekanik Mimari ve Alt-Montajlar
Otomatik oluklu alt istifleyici, ana PLC kontrolü altında çalışan, yoğun biçimde entegre edilmiş beş alt-montajdan oluşan çok-eksenli bir elektro-mekanik sistemdir.
Kiremit Konveyörü
Hizalama Ünitesi
İstifleme Platformu
Konveyör Sistemi
3.1 Çok-Kademeli Besleme ve Kiremit Konveyör Sistemi
Besleme konveyörü, ayrı ayrı, uçtan uca{-kesilmiş tahtaları doğrudan enine bıçaktan alır. Yüksek giriş hızlarını yönetmek için besleme, Değişken Frekanslı Sürücüler (VFD'ler) veya AC servo motorlar tarafından çalıştırılan birden fazla konveyör bölgesine bölünür.
- Bölge 1 (Boşluk Oluşturma):Ardışık kesme tahtaları arasında fiziksel ayrım sağlamak için hat hızından biraz daha hızlı çalışır.
- Bölge 2 (Kireçlenme/Yavaşlama):Hat hızının çok küçük bir kısmında çalışır ve gelen panelin ön kenarlarının önceki arka kenarların altından yavaşça kaymasına neden olarak sürekli, üst üste binen "shingled" bir akış oluşturur. Bu kiremit etkisi doğrusal taşıma hızını %70'e kadar azaltırken aynı kütle verimini korur ve yüksek-hızlı tahta darbesini önler.
- Vakum Yardımı:Delikli sentetik kayışların altındaki yüksek-hacimli vakum üfleyiciler, levhaları düz tutarak, hafif-mikro-oluklu tahtaların aerodinamik hava direnci nedeniyle kaldırılmasını veya sürüklenmesini önler.
3.2 Aktif Servo-Kare Alma ve Hizalama Birimi
Mükemmel kare şeklinde, tuğla{0}}benzeri palet yükleri oluşturmak için alt istifleyicide aktif bir yan ve uç kare alma mekanizması bulunur.
- Yan Hizalama Kürekleri:Pnömatik veya servo{0}}tahrikli yan plakalar, düşen tahta yığınının kenarlarına sürekli, yumuşak, yüksek-frekansla vurma işlemi gerçekleştirir.
- Motorlu Geri Döndürme Durdurucu:Ayarlanabilir, ağır-ölçülü çelik bir geri döndürmez durdurucu, kiremitli akışın kalan ileri momentumunu emer. Geri döndürmez kilit konumu, kontrol cihazında programlanan etkin sipariş sayfası uzunluğuna göre motor sürücüsü aracılığıyla otomatik olarak ayarlanır.
- Çoklu-Çıkış Ayırıcılar:Çoklu siparişler için (örneğin, iki veya üç yan yana{{-kağıt genişliği boyunca aynı anda kesilmiş sayfa şeritleri), bağımsız şerit ayırıcılar ve orta kareleme plakaları, bitişik yığınları ayrı ve mükemmel şekilde hizalı tutmak için otomatik olarak uzanır.
3.3 Makaslı-Kaldırma Asansör İstifleme Platformu
İstifleme bölgesinin temeli, yüksek-torklu servo motorlar veya ağır hidrolik silindirler tarafından kaldırılan ve indirilen ağır-işe uygun makaslı-kaldırma platformudur.
- Yük Kapasitesi:3.000 kg'dan 5.000 kg'a kadar sürekli statik yükleri desteklemek için güçlendirilmiş yapısal çelik kanallarla üretilmiştir.
- Fotoğraf-Elektrikli Yükseklik Takibi:Bir dizi optik lazer sensör, biriken tahta yığınının hassas üst konumunu izler. Yeni sayfalar girdikçe platform mikro-adımlarla kademeli olarak alçalır.
- Minimum Düşme Yüksekliği:Tahliye bandı ile istifin tepesi arasındaki mesafenin 50 mm'nin altında tutulmasıyla, levhalar arasındaki hava sıkışması ortadan kaldırılarak levhaların yüzmesi, kayması veya hizadan çıkması- önlenir.
3.4 Yüksek-Hızlı-Kesintisiz Önleme Apronu (Yakalama Izgarası)
İstifin boşaltılması veya sipariş değişiklikleri sırasında kesintisiz sürekli üretim sağlamak için, alt istifleyici pnömatik veya servo{0}}tahrikli bir durdurma apronu (yakalama parmakları veya geçici alıcı ızgarası olarak da bilinir) kullanır.
- Bir istif hedef yüksekliğine veya sayfa sayısına ulaştığında, yakalama parmakları 0,5 saniyeden kısa bir sürede istifleme bölmesine yatay olarak uzanır.
- Ana makas platformu hızlı bir şekilde zemin seviyesine inerken, bitmiş istifi çıkış hattına atıyor ve büyüyen yığını kabul etmek için tekrar yükseliyor.
- Yakalama parmakları daha sonra geri çekilerek geçici yığını, oluklu makinanın çalışma hızını bir saniye bile düşürmeden ana asansör platformuna sorunsuz bir şekilde aktarır.
3.5 Motorlu Çıkış Makaralı ve Zincirli Konveyörler
Asansör en alt konuma ulaştığında, entegre motorlu zincir veya{0}ağır hizmet tipi çelik makaralı konveyörler, tamamlanan yığını yatay olarak istifleme hücresinin dışına iter. Yük, otomatik çemberleme, streç sarma veya depo hazırlama alanlarına doğru giden çevresel taşıma sistemlerine sorunsuz bir şekilde aktarılır.

4. Aşağı İstifleyici ve Robotik Kol Paletleyici: Teknik Karşılaştırma
Tesis mühendisliği ekipleri, hat içi otomatik alt istifleyici ile mafsallı robot kollu paletleyici arasındaki işlevsel farkları sıklıkla değerlendiriyor. Her iki sistem de malzeme taşımayı otomatikleştirirken, bir oluklu mukavva dönüştürme tesisinde tamamen farklı konumlara ve işlevsel rollere hizmet ederler.
Otomatik bir alt istifleyici, özellikle ham, düz oluklu levhaları oluklu makinesinin veya kesicinin hemen arkasında işlemek için tasarlanmış olsa da, paketlenmiş, bitmiş RSC kutularını işleyen tesisler genellikle özel olarak tahsis edilmiş dağıtımlar kullanır.otomatikrobotik paletleyicilerkatlama ve yapıştırma çizgilerinin sonunda.
| Mühendislik Parametresi | Satır İçi Otomatik Alt İstifleyici | Mafsallı Robotik Kol Paletleyici | Stratejik Üretim Etkisi |
| Taşınan Birincil Malzeme | Ham, düz, şekillendirilmemiş oluklu levhalar; çoklu-çıkışlı kağıt şeritler | Mühürlü RSC nakliye kutuları, katlanır kartonlar, plastik kutular | Alt istifleyici ham sac stoğunu işler; Robot bitmiş kutuları işliyor |
| Taşıma Mekanizması | Aktif kare alma ile sürekli yer çekimi-destekli katman yığını | Kol-uç-ucu vakum plakaları, mekanik yan kelepçeler veya çatallar | Downstacker yüzey sıkıştırma basıncını ve emme izlerini ortadan kaldırır |
| Maksimum Çalışma Hızı | 250 – 300 metre/dakikaya kadar (sürekli akış akışı) | Dakikada 10 – 25 seçme-ve-yerleştirme döngüsü | Aşağı istifleyiciler önemli ölçüde daha yüksek hacimsel üretim sağlar |
| Yüzey Kusur Riski | Sıfır vakum veya kelepçe teması; tam alt kemer desteği | Doğrudan yüzeylere uygulanan yüksek emme veya sıkıştırma kuvvetleri | Alt istifleyici, ıslak flekso-baskılı sayfalarda mürekkebin aşınmasını önler |
| Yığın Kenar Hassasiyeti | Aktif yan-dokunma, kare yığınların ±1,0 mm dahilinde kalmasını sağlar | Toplama başına ±0,2 mm ila ±0,5 mm aralığında yerleştirme tekrarlanabilirliği | Downstacker, otomatik yapıştırma makineleri için mükemmel kare bloklar oluşturur |
| Yük Kapasitesi | Ağır makaslı tablalar 5.000 kg'a kadar sürekli yükleri kaldırabilir | Kol{0}}son-takılı işleme yükü 100 kg ile sınırlıdır - hareket başına 300 kg | Downstacker büyük, yüksek{0}}tonajlı sac yüklerini zahmetsizce yönetir |
| Ayak İzi Gereksinimi | Doğrusal satır içi düzen (genişliğe bağlı olarak 12 ila 22 metre uzunluk) | Kapalı güvenlik hücresi (15 ila 30 metrekare) | Alt istifleyici, kesici çıkışlarıyla-doğrudan doğrudan entegre olur |
| Bakım Karmaşıklığı | Ağır endüstriyel VFD'ler, AC servolar, pnömatik, hidrolik | Hassas planet dişli kutuları, çok-eksenli hareket kontrolörleri | İstifleyicilere standart tesis bakım personeli tarafından bakım yapılabilir |
5. Kapsamlı-Adım-Adım Operasyonel İş Akışı
Mekanik işlemlerin kesin sırasını anlamak, modern bir alt istifleyicinin maksimum hat hızında hata-toleranslı güvenilirliğe nasıl ulaştığını gösterir.
- Sayfa Besleme ve Ayırma:Kesilmiş sayfalar NC çapraz kesiciyi{0}tam hat hızında (300 m/dak'ya kadar) terk eder. Birinci besleme konveyörü bölgesi, levhalar arasında kasıtlı bir boşluk oluşturmak için hafifçe hızlanır.
- Shinling ve Yavaşlama:Levhalar, bant hızlarının azaldığı ikincil yavaşlama bölgesine girer. Her bir yaprağın ön kenarı, önceki yaprağın arka kenarının altında düzgün bir şekilde kayar ve üst üste binen kiremitli bir akıntı oluşturur.
- Vakum Stabilizasyonu:Bandın üstündeki veya altındaki-vakum odaları, hafif veya eğrilmiş levhaları bantlar üzerinde düz ve sabit tutmak için negatif basınç uygular.
- Kontrollü Katman Biriktirme:Kiremitli akış, dağıtım burnundan kayar ve yavaşça asansör platformuna veya ahşap palet tabanına düşer.
- Sürekli Aktif Kare Alma:Servo-tahrikli yan kanatlar, kazık kenarlarına sürekli yanal vuruş gerçekleştirirken, ön kenar motorlu geri döndürmez dayanağa dayanır ve hizalamayı ±1,0 mm dahilinde kilitler.
- Yükseklik Takibi ve Adım-İndirme:Lazer foto-sensörler yığın oluşumunu sürekli olarak ölçerek, sabit bir düşme yüksekliğini korumak için asansör platformunun yumuşak mikro-artışlarla alçalmasını tetikler (<50 mm).
- Yığın Tamamlama Tetikleyicisi:Programlanan sayfa sayısına veya yığın yüksekliği sınırına (örneğin, 1800 mm) ulaşıldığında, ana PLC otomatik sipariş-değişim sırasını başlatır.
- Parmak Eklemeyi Yakala:Yüksek-hızlı pnömatik durdurma parmakları, besleme burnunun altından 0,5 saniyeden kısa bir sürede ileri doğru fırlayarak, oluklu makine hattını duraklatmadan gelen kağıtları yakalar.
- Hızlı Yığın Boşaltımı:Ana asansör 0,25 m/s hızla zemin seviyesine inmektedir. Entegre makaralı yataklar etkinleşerek bitmiş yığını 6 saniyeden kısa sürede çıkış taşıma konveyörüne aktarır.
- Platform Sıfırlama ve Döngüye Devam Etme:Asansör platformu yüksek hızda yükselir, tutma parmakları tarafından tutulan geçici istifin alt tarafına geçer ve onu hafifçe kaldırır. Yakalama parmakları geri çekilerek normal asansör istifleme işlemine geri döner.
6. Mühendislik Özellikleri ve Seçim Parametreleri
Bir oluklu mukavva tesisi yükseltmesi veya sıfırdan kurulum için otomatik bir alt istifleyici belirlerken, mühendislik ekiplerinin makine yeteneklerini tesis talepleriyle eşleştirmek için birkaç kritik parametreyi değerlendirmesi gerekir:
6.1 Çalışma Genişliği (Makine Formatı)
Makine genişliği, yukarı yöndeki oluklu makinanın maksimum kesim genişliğiyle eşleşmeli veya bu genişliği aşmalıdır. Yaygın standart genişlikler şunları içerir:
- 1800 mm (70 inç) ve 2200 mm (86 inç):Orta-genişlikte dönüştürme hatları ve özel mikro-oluklu oluklular için standart boyutlar.
- 2500 mm (98 inç) ve 2800 mm (110 inç):Yüksek-hacimli karton üretim tesisleri için-ağır hizmet formatları.
- 3300 mm (130 inç):Geniş formatlı endüstriyel ambalaj tabakaları üreten jumbo oluklu makinalar için tasarlanmış ultra-geniş formatlar.
6.2 Çoklu-Çıkışlı İstifleme Yetenekleri
Modern oluklu makineler, tek bir kağıt ağı üzerinde düzenli olarak birden fazla sipariş genişliğini çalıştırır. Yüksek-performanslı bir alt istifleyici, bölünmüş sayfa akışlarını aynı anda işlemek için motorlu enine konumlandırmaya sahip bağımsız çok-şeritli kare bölücülere (2 çıkışlı, 3 çıkışlı veya 4 çıkışlı istifleme kapasitesine sahip) sahip olmalıdır.
6.3 Asansör Tahrik Mimarisi: Hidrolik ve Tüm-Servo Sürücü Karşılaştırması
- Hidrolik Makaslı Kaldırma:Ağır hidrolik silindirleri ve akışkan güç ünitelerini kullanır. Daha düşük başlangıç sermaye maliyetiyle muazzam yük kaldırma kapasitesi-sağlar, ancak sürekli sıvı bakımı, yağ sızıntısının kontrol altına alınması ve sıcaklığın izlenmesini gerektirir.
- Tüm-Servo Mekanik Sürücü:Hassas AC servo motorlarla çalıştırılan ağır hizmet-zaman kayışlarından veya kaldırma zincirlerinden yararlanır. Sıfır yağ kirliliği riski sunar (gıda- paketleme tesisleri için kritik öneme sahiptir), %35'e kadar daha az elektrik gücü tüketir ve üstün konumlandırma doğruluğu sunar.
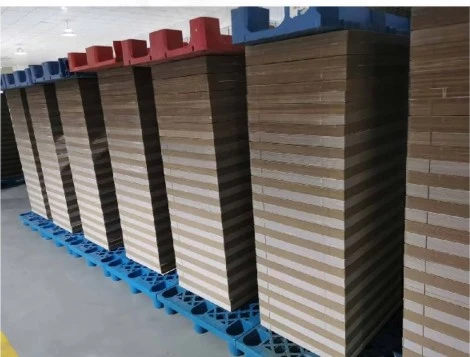
7. Finansal Gerekçe ve 5 Yıllık Toplam Sahip Olma Maliyeti (TCO) Modeli
Otomatik bir istifleyicinin sermaye harcamasını (CapEx) haklı çıkarmak için tesis yönetimi, doğrudan işgücü tasarruflarını, hurda azaltımını ve genişletilmiş hat verimini yansıtan ayrıntılı bir mali model oluşturmalıdır.
7.1 Temel Tesis Varsayımları
- Operasyonel Program:Günde 2 vardiya, haftada 5 gün, yılda 50 hafta (4.000 çalışma saati/yıl).
- Mevcut Darboğaz Hızı:Oluklu makinesinin hızı, manuel boşaltma kısıtlamaları nedeniyle 130 metre/dakika ile sınırlandırıldı.
- Post-Otomasyon Hızı:Hat hızı, hat içi alt istifleyiciyle 220 metre/dakikaya çıkarıldı.
- Manuel Personel Alımı:Operatör başına saat başına 30,00 $'lık tam yüklü işçilik maliyetiyle vardiya başına 3 manuel boşaltma operatörü (2 vardiyada toplam 6 operatör).
7.2 Finansal Etki Dağılımı
Doğrudan İşçiliğin Azaltılması:
-
Otomatik bir istifleyici, vardiya başına yalnızca 0,5 operatör eşdeğerine ihtiyaç duyar (iki bitişik otomatik hattı izleyen tek bir yönetici).
-
Yıllık Tasarruf Edilen Saat Sayısı:5 operatör x 2.000 saat/yıl=10.000 doğrudan işçilik saati yıllık tasarruf.
-
Yıllık Doğrudan İşgücü Tasarrufu:10.000 saat x 30,00 USD/saat =300.000$ / yıl.
Malzeme Hurdası ve Kusur Azaltma:
-
Kenar ezilmesinin ve mürekkep lekelenmesinin ortadan kaldırılması, fabrika sayfası hurda oranlarını %2,5'ten %0,5'e düşürür.
-
Yıllık hammadde üretimi 5.000.000$ olan bir oluklu makinesi tesisi için %2,0 atık azaltımı elde edilir100.000$/yılastar ve orta maliyetlerde tasarruf sağlar.
Kapasite Artışı Değeri:
-
Hat hızının 130 m/dk'dan 220 m/dk'ya çıkarılması, fabrika kapladığı alanı artırmadan veya birincil ekipman eklemeden toplam metrekare çıktısında %69'luk bir artışı temsil ediyor.
5 Yıllık Toplam Sahip Olma Maliyeti (TCO) Karşılaştırması
|
Finansal Kategori |
Manuel İstifleme Operasyonu (5 Yıllık Toplam) |
Otomatik İstifleme Sistemi (5 Yıllık Toplam) |
|
İlk Sermaye Yatırımı (CapEx) |
15.000 ABD Doları (Temel Yakalama Masaları) |
260.000 $ (Anahtar Teslimi Makine ve Besleme) |
|
Doğrudan İşçilik Maliyetleri (%4 Yıllık Enflasyon) |
$1,950,000 |
325.000 ABD Doları (Ayrılmış İzleme) |
|
Malzeme Hurdası ve Kusur Maliyetleri |
$625,000 |
$125,000 |
|
Önleyici Bakım ve Yedek Parça |
$20,000 |
$45,000 |
|
Elektrik Enerjisi Tüketimi |
$10,000 |
$30,000 |
|
5 Yıllık Toplam Sahip Olma Maliyeti (TCO) |
$2,620,000 |
$785,000 |
Geri Ödeme Süresi Hesaplaması:
-
Anahtar Teslim Sistem Sermaye Harcamaları: $260,000
-
Yıllık Net İşletme Tasarrufu:300.000 ABD Doları (İşçilik) + 100.000 ABD Doları (Hurda) - 9.000 ABD Doları (Bakım/Enerji Farkı) =391.000 $ / yıl
-
Basit Geri Ödeme Süresi: $260,000 / $391,000 = 0,66 Yıl (yaklaşık. 8.0 Ay)
8. Endüstri 4.0 Entegrasyonu, Güvenlik Standartları ve Bakım
Uzun vadeli-operasyonel güvenilirliğe ulaşmak, bir yandan sıkı güvenlik ve bakım protokollerini korurken bir yandan da alt istifleyiciyi tesisin dijital ekosistemine entegre etmeyi gerektirir:
8.1 Endüstriyel Kontrol Sistemleri ve MES İletişimi
Modern downstacker'lar fabrika ağında akıllı düğümler olarak çalışır.
- Fieldbus Protokolleri:Hattın hızlanması ve yavaşlaması sırasında bant hızlarını anında senkronize etmek için PROFINET, EtherNet/IP veya EtherCAT aracılığıyla yukarı akışlı NC bıçakları ve oluklu mukavva ana kontrolörleri ile iletişim kurar.
- Otomatik Sipariş Kurulumu:Doğrudan tesisin Üretim Yürütme Sistemi (MES) veya ERP yazılımıyla entegre olur. Yeni bir iş başladığında, hedef yığın yükseklikleri, sayfa boyutları, çoklu-çıkış şeritli yapılandırmalar ve sipariş miktarları otomatik olarak indirilerek manuel operatör kurulum hatalarını ortadan kaldırır.
- Hat Entegrasyonunun-Sonu-:Hat içi alt istifleyici yüksek-hızlı tabaka istiflemeyi doğrudan oluklu bıçağın arkasında gerçekleştirirken, tam tesis otomasyonunu hedefleyen tesis yöneticileri bu süreci aşağı akışlı istifleme birimiyle eşleştirebilirrobotik karton paletleme sistemleri son kutu paketleme istasyonlarında.
8.2 Güvenlik Uyumluluğu (CE/OSHA Standartları)
İstifleyiciler, ağır hareket eden asansör platformları ve yüksek-hızlı mekanik bileşenler içerdiğinden, sıkı güvenlik sistemleri zorunludur:
- Güvenlik Işık Perdeleri:Çok ışınlı optik ışık perdeleri yığın boşaltma alanını çevreler ve bir insan operatörün çevreyi aşması durumunda makine hareketini otomatik olarak duraklatır.
- Mekanik Güvenlik Kilitleri:Çift ağır-iş emniyet mandalı, bakım personeli asansör çerçevesinin altına girdiğinde makaslı-kaldırma platformunu mekanik olarak kilitler.
- E-Entegrasyonu Durdurun:Acil durdurma devreleri, tüm oluklu mukavva hattı boyunca ana güvenlik rölesi döngüsüne kabloyla bağlanmıştır.
8.3 Yapılandırılmış Önleyici Bakım Programı
Titiz bir önleyici bakım planı, beklenmedik arıza sürelerini önler ve makinenin servis ömrünü uzatır:
- Günlük Denetim (Operatör Seviyesi):Basınçlı hava kullanarak optik yükseklik sensörleri ve lazer reflektör plakalarındaki toz ve kağıt kalıntılarını temizleyin. Pnömatik basınç regülatörlerini ve yağ-su ayırıcılarını kontrol edin.
- Haftalık Bakım:Kiremit kayışları ve vakumlu emme kayışlarındaki gerilimi, izlemeyi ve yüzey aşınmasını kontrol edin. Yandaki-kareleme mekanizması doğrusal raylarının içindeki toz birikimini üfleyin.
- Aylık Bakım:Asansör tahrik zincirlerine, makaslı- kaldırma pivot burçlarına ve ana yatak bloklarına yüksek-performanslı gres uygulayın. Hidrolik sıvı seviyelerini, hortum bağlantılarını ve filtre göstergelerini (hidrolik modeller için) kontrol edin.
- Üç Aylık/Yıllık Denetim:Tam bir PLC projesi yedeklemesi gerçekleştirin. Tüm servo kodlayıcı eksenlerindeki kalibrasyonu kontrol edin, asansör motorlarındaki fren aşınmasını ölçün ve tüm güvenlik kilitleri ile ışık perdelerinin düzgün çalıştığını doğrulayın.
Bir sürüme yükseltmeotomatik oluklu levha alt istifleyiciciddi bir malzeme taşıma darboğazını yüksek düzeyde otomatikleştirilmiş,{0}yüksek çıktılı bir operasyonel varlığa dönüştürür. Modern alt istifleyiciler, levhanın yapısal bütünlüğünü koruyarak, baskılı yüzeyleri koruyarak ve sipariş değişiklikleri sırasında sürekli üretim hızlarını koruyarak, modern oluklu mukavva dönüştürme operasyonları için benzersiz üretim çıktısı ve hızlı sermaye geri ödemesi sağlar.


